

Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Vindo da China, marketing para o mundo.
Um conversor de etiquetas que operava uma linha de revestimento em pó certa vez nos chamou sobre um rolo de máscara PET transparente de 50 µm que havia enrolado nas bordas dentro de um forno de cura a 190 °C. O filme estava bom aos cinco minutos e estragado aos oito. Essa única falha explica o que “filme pet de alta temperatura” realmente significa na prática: o PET padrão não é um material resistente ao calor por padrão, mas o tipo certo dele sobrevive muito mais ao calor do que a maioria dos compradores supõe.
Aqui está a versão curta. O PET orientado biaxialmente padrão funciona de cerca de -70 °C a 150ºC. O PET estabilizado pelo calor mantém serviço contínuo a 180–200°C e tolera picos próximos a 230ºC por alguns minutos. Acima desse teto você precisa de filme PI ou de um substrato completamente diferente. Uma vez resolvida a questão da temperatura, o risco real passa para o encolhimento, a química do adesivo, a planicidade do revestimento e a tolerância ao corte.
A conclusão primeiro: O PET não falha em altas temperaturas porque derrete. Ele falha porque a orientação travada no filme durante o estiramento relaxa e o filme encolhe. Compre um grau estabilizado ao calor e você moverá esse teto de aproximadamente 150 °C para aproximadamente 200°C sem alterar o substrato.
O tereftalato de polietileno é semicristalino e sua temperatura de transição vítrea fica próxima a 78 °C. Abaixo desse ponto o filme é rígido e dimensionalmente estável. Acima dela, as regiões amorfas suavizam e a orientação molecular começa a relaxar. O que você observa na linha é curvatura da borda, perda de largura e, eventualmente, vazamento de adesivo na ferramenta.
A fração cristalina é o que salva o PET. Os cristais não derretem até cerca de 250–260 °C, portanto, um filme adequadamente aquecido pode manter sua forma muito depois de a fase amorfa ter amolecido. A estabilização térmica é essencialmente uma etapa de recozimento: o filme é mantido sob tensão em temperatura elevada, de modo que a maior parte do encolhimento ocorre na fábrica, e não no forno.
O alongamento biaxial sequencial deixa mais tensão residual na direção da máquina. Um filme que fica plano na entrega ainda pode encolher 2–3% na teia após vinte minutos a 160 °C.
Classes estabilizadas termicamente são recozidas sob tensão. Os fornecedores normalmente publicam encolhimento residual abaixo de 0,5% a 150 °C por 30 minutos, em comparação com 1,5–3,0% para filme padrão.
Os adesivos de silicone retêm a resistência ao descascamento após 200 °C; os sistemas à base de borracha amolecem a partir de cerca de 70 °C; os acrílicos geralmente atingem o máximo perto de 120–150 °C. O filme pode sobreviver ao forno, mas o adesivo não.
Os revestimentos de liberação, os primers e a gramatura do liner decidem se o rolo permanece plano durante um túnel quente e se a remoção deixa resíduos na peça.
Os números abaixo são valores típicos de folhas de dados, não garantias. O perfil do forno, o tempo de permanência, a tensão da alma e a geometria da peça irão deslocá-los, portanto, trate a mesa como uma ferramenta de triagem antes de solicitar amostras.
Às vezes é o papel, e não o filme, que estabelece o limite. Quando uma placa de identificação ou etiqueta de identificação passa por um túnel de secagem de 110 a 130 °C em carcaças de equipamentos, um filme adesivo de PVC branco resistente a altas temperaturas costuma ser a escolha mais prática e barata do que um estoque de etiquetas PET estabilizado ao calor, desde que a superfície seja lisa e a necessidade de remoção seja baixa.
 SVLWA 80#E(W) Filme adesivo de PVC de base branca resistente a altas temperaturas Substrato: Espessura da cola de PVC: Personalizável Força de descascamento da placa de aço de 180 °: Personalizável Ver Produto →
Os compradores geralmente comparam espessura e preço. Os dois números que decidem se uma corrida foi bem-sucedida são o encolhimento livre após trinta minutos à temperatura e a retenção de descascamento após a mesma exposição. O gráfico abaixo mostra por que um rolo barato fica caro a 200 °C.
A altura da barra representa a retração livre após 30 minutos, indexada a uma escala comum.
A retenção de casca conta uma história semelhante. Um adesivo de silicone em um suporte estabilizado pelo calor geralmente mantém cerca de 85% de sua casca original após 30 minutos a 200 °C e ainda se eleva de forma limpa e sem deixar resíduos. Um adesivo à base de borracha no mesmo suporte deixará uma mancha que precisará ser limpa com solvente, o que geralmente custa mais que o filme.
A demanda não está distribuída uniformemente. O gráfico abaixo reflete como o consumo de PET em alta temperatura normalmente se divide nas indústrias de processo.
O segmento de baterias é onde o PET fica sem espaço primeiro. Para prensagem a quente CCS e colagem de folha de cobre FPC, onde 200 °C é mantido sob pressão por vários minutos, um filme termofixo PI com classificação de chama VTM-0 substitui inteiramente o PET, em vez de ser colocado em camadas sobre ele.
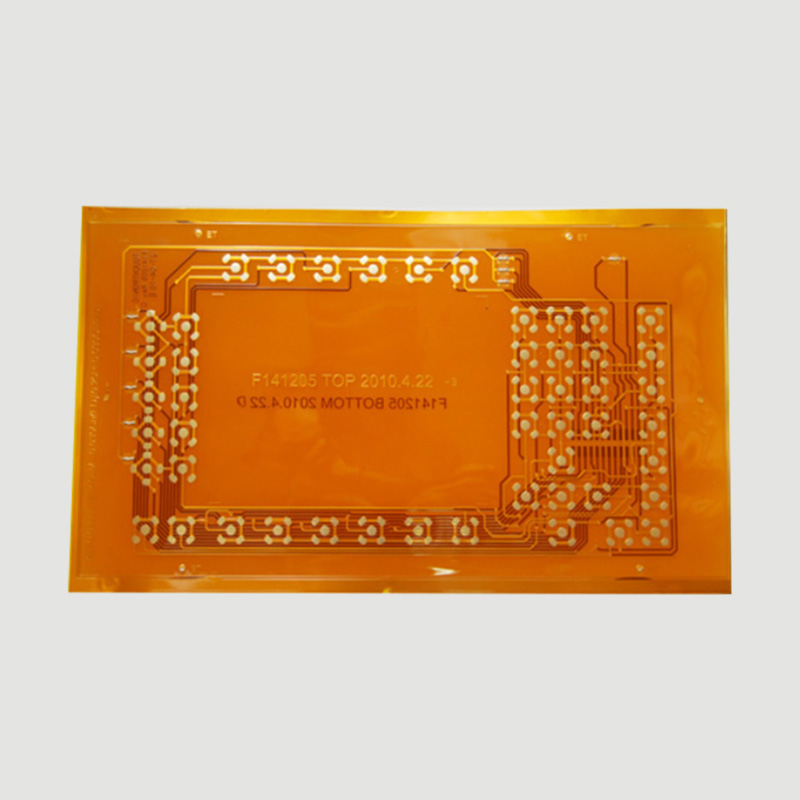 Filme termofixo YH-RFPI 50# VTM-0 PI Substrato: PI Espessura da cola: personalizável 180 ° Força de descascamento da placa de alumínio: ≥ 17N/25mm Grau retardador de chama: VTM-0 Ver Produto →
Nem todo trabalho em alta temperatura é um trabalho de mascaramento. Etiquetas de identificação que passam por soldagem por onda, estações de marcação a laser ou ciclos de lavagem precisam de um facestock que mantenha sua impressão e permaneça plano. PET geralmente é a resposta certa porque quase não absorve umidade e não estica durante o corte e vinco.
Duas variantes práticas dominam. O primeiro é um filme PET prateado fosco combinado com um adesivo reconhecido pela UL, usado onde a etiqueta fica em uma caixa de metal que aquece durante o serviço e onde a documentação da agência é importante. O segundo é o filme de gravação a laser, fraturável ou não fraturável, usado para produzir códigos de barras permanentes e etiquetas de ativos. Se você estiver comparando esses substratos, esta divisão de substratos de material de etiqueta a laser resistentes ao calor cobre as compensações de desempenho com mais detalhes.
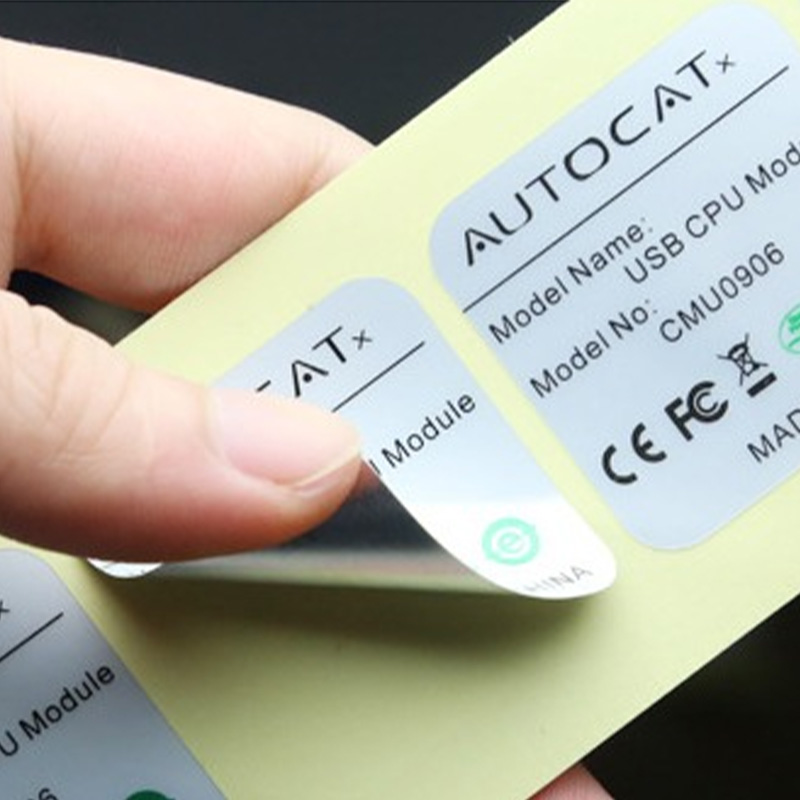 TLSMB 50 # (W) Um filme PET de prata fosca com base espessa branca e adesiva UL que muda de cor Substrato: Prata fosca com mudança de cor Espessura da cola PET: personalizável Força de descascamento da placa de aço de 180 °: personalizável Ver Produto →
Um cuidado com relação às tolerâncias: um estoque de etiqueta PET de 50 µm especificado como ±5% na espessura pode variar o suficiente entre os lotes para alterar a pressão de corte. Peça o valor medido, não o nominal.
Anexe um termopar ao substrato real. Os visores do forno leem rotineiramente 20–30 °C acima da peça durante um curto período de permanência.
PET estabilizado termicamente is the workhorse at 180–200 °C continuous. If you need 230 °C for more than five minutes, step up to PI rather than pushing PET harder.
Silicone para metal descoberto e remoção limpa, acrílico para uso geral, borracha somente onde as temperaturas ficam abaixo de 80 °C.
O filme mais espesso resiste à ondulação, mas se adapta menos ao raio. Especifique a tolerância da largura da fenda, normalmente ±0,2 mm, e o diâmetro do núcleo antes de fazer a cotação.
Dois ou três rolos piloto durante o processo real revelarão curvatura, resíduos e encolhimento mais rapidamente do que qualquer comparação de folha de dados.
O filme resistente ao calor ainda é um produto polimérico revestido e se degrada na prateleira se for mal armazenado. Mantenha os rolos em sua embalagem original a 23 ± 5 °C e 50 ± 10% de umidade relativa, longe da luz solar direta e de fontes de ozônio. Uma vida útil de doze meses a partir da data de produção é uma linha de base razoável, e os adesivos sensíveis à pressão ganham aderência à medida que envelhecem, portanto, gire o estoque em vez de armazená-los.
A documentação de conformidade raramente ganha o pedido, mas a falta de certificação o perde. Mantenha as declarações atualizadas e correspondentes à construção exata que você está enviando.
A escolha do filme para aplicações PET em altas temperaturas se resume a uma questão honesta: que temperatura a peça realmente atinge e por quanto tempo. Responda isso com um termopar e, em seguida, combine o encolhimento, o adesivo e a classificação de chama com a resposta. O PET padrão é um material fino até 150 °C, o PET estabilizado termicamente cobre a maioria dos processos industriais até 200 °C e o PI assume o controle quando esses limites são excedidos. Acerte a sequência e a curvatura da borda deixa de ser um problema recorrente de produção.
Formulação adesiva personalizada: substratos correspondentes, peso do revestimento e velocidade da linha
Cola versus adesivo: o que os compradores industriais devem especificar antes de fazer o pedido hoje
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
