

Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Vindo da China, marketing para o mundo.
A filme adesivo hot melt é uma camada de ligação termoplástica que é sólida à temperatura ambiente, derrete em um líquido fluido quando aquecida e, em seguida, solidifica rapidamente após o resfriamento para criar uma ligação estrutural ou semiestrutural. A característica definidora que o separa dos adesivos líquidos e das fitas sensíveis à pressão é que ele é 100% sólido, sem solventes e não requer tempo de cura ou secagem . A ligação se forma puramente através de uma mudança de fase térmica. Isso torna os filmes hot melt especialmente adequados para processos de laminação de alta velocidade, substratos sensíveis que não toleram solventes e aplicações que exigem linhas de ligação uniformes e sem espaços vazios, com controle preciso de espessura. Os polímeros básicos mais comuns são etileno-acetato de vinila, poliolefina, poliuretano termoplástico e poliamida, cada um projetado para uma faixa específica de temperatura de ligação e perfil de compatibilidade de substrato.
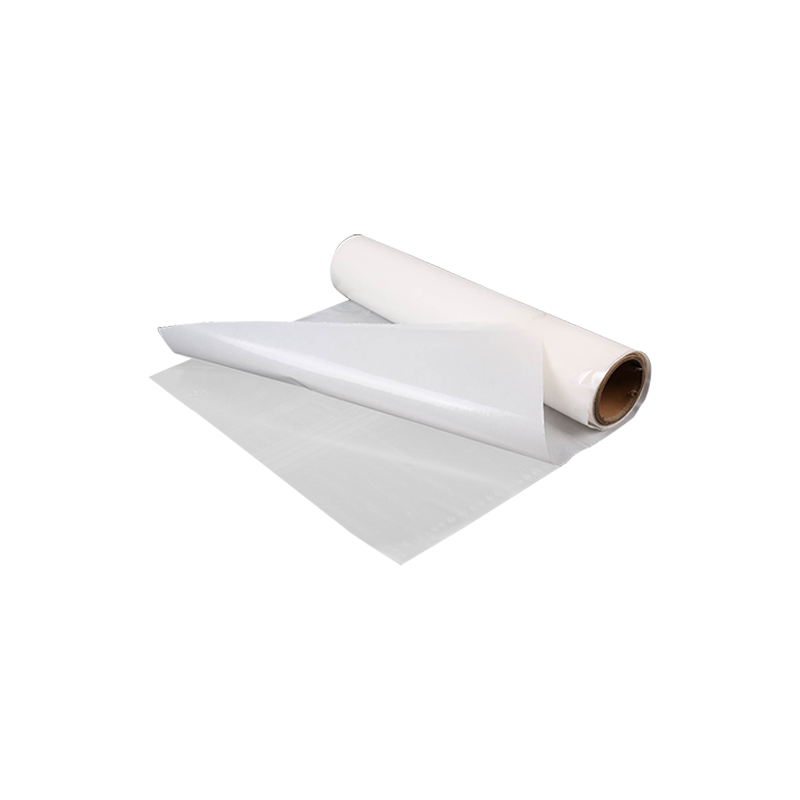
O processo de colagem do filme hot melt é um ciclo térmico de três estágios. Primeiro, o filme é aquecido além do seu ponto de fusão, normalmente a uma temperatura entre 80°C e 180°C dependendo do tipo de polímero. A esta temperatura, a viscosidade cai drasticamente – muitas vezes para valores na faixa de 5.000 a 50.000 centipoise – permitindo que o adesivo fundido flua e molhe a superfície do substrato. Em segundo lugar, o adesivo fundido penetra nas irregularidades da superfície, nos poros e nos feixes de fibras têxteis, criando um intertravamento mecânico. Terceiro, à medida que o calor é removido, o polímero recristaliza ou vitrifica, prendendo a estrutura interligada e transferindo carga mecânica através da interface ligada.
O que distingue os filmes hot melt de outras formas adesivas é a espessura uniforme e pré-formada. O filme é fabricado com um calibre preciso, normalmente de 20 a 200 mícrons , e esse medidor é mantido em toda a linha de ligação. Não há pontos finos, nem espaços vazios devido à evaporação do solvente, nem espremeduras nas bordas. Para aplicações como laminação têxtil ou colagem de membranas em vestuário para atividades ao ar livre, essa consistência se traduz diretamente em vedações impermeáveis garantidas e valores previsíveis de respirabilidade.
A estrutura do polímero determina todos os parâmetros críticos de desempenho: o ponto de amolecimento, a resistência química, a flexibilidade a baixa temperatura e a compatibilidade do substrato. Selecionar o produto químico errado para o ambiente de uso final é a causa mais comum de falha do adesivo. A tabela abaixo mapeia os quatro principais tipos de filmes hot melt em seus envelopes de aplicação típicos.
| Tipo de polímero | Faixa de fusão típica | Força-chave | Limitação Primária | Aplicativos comuns |
|---|---|---|---|---|
| EVA (acetato de etileno-vinila) | 65-95°C | Ampla adesão, baixo custo, fixação rápida | Fraca resistência a solventes, uso limitado em altas temperaturas | Calçados, laminação de tecidos, embalagens |
| Poliolefina (à base de PP/PE) | 110-150°C | Excelente resistência química, leve | Requer tratamento de superfície em muitos substratos | Peças internas automotivas, embalagens médicas |
| TPU (Poliuretano Termoplástico) | 100-160°C | Alta elasticidade, resistência à abrasão, lavagem durável | Custo mais elevado, sensível à umidade antes do processamento | Vestuário sem costura, equipamento para atividades ao ar livre, vestuário médico |
| Poliamida (PA / Nylon) | 110-160°C | Resistência ao calor, lavável a seco, ligação rígida | Linha de ligação rígida, pode parecer rígida contra a pele | Entretelas para vestuário, estofados automotivos |
| PES (co-poliéster) | 120-160°C | Excelente adesão ao PET, lavagem rápida | Alta temperatura de processamento, faixa estreita de substratos | Colagem de tecido de poliéster, filtração industrial |
Dentro de uma única família de polímeros, o desempenho é ajustado ajustando o Melt Flow Index (MFI). O MFI mede quantos gramas de polímero fluem através de uma matriz padronizada em 10 minutos sob temperatura e peso especificados, de acordo com ASTM D1238. Um filme de alto MFI, com valores acima de 50 g/10min, é fluido e penetra profundamente em substratos porosos como tecidos, criando uma forte ligação mecânica. Um filme com baixo MFI, abaixo de 10 g/10min, permanece mais viscoso e permanece na superfície, formando uma camada de preenchimento de lacunas que funciona bem para substratos lisos e não porosos, como metal ou laminação de filme.
O tempo aberto – a janela entre a fusão do filme e a resistência da ligação que começa a aumentar através do resfriamento – é outro parâmetro crítico do processo. Para operações de disposição manual, um tempo aberto mais longo de 20 a 60 segundos permite ao operador reposicionar peças. Para laminação contínua de alta velocidade, um tempo de abertura curto, inferior a 5 segundos, é desejável porque permite o processamento posterior imediato. O tempo aberto é controlado pela largura do pico de fusão na curva de calorimetria de varredura diferencial do polímero; um pico de fusão estreito e agudo produz um tempo de abertura curto, enquanto uma faixa de fusão mais ampla o estende.
O filme adesivo hot melt é ativado pela aplicação simultânea de calor e pressão. O maquinário específico depende do volume de produção e da geometria das peças a serem coladas. Cada método fornece um perfil térmico diferente, e o grau do filme deve ser compatível com o método de aquecimento para atingir a resistência total da união sem degradação térmica.
Este é o método industrial mais comum. O filme é imprensado entre os dois substratos e passado através de um estreitamento aquecido ou de uma prensa de correia contínua. A temperatura, a pressão e o tempo de permanência são controlados com precisão. Os laminadores de correia podem funcionar continuamente em velocidades superiores 10 metros por minuto para filmes finos de EVA que unem camadas de tecido. O parâmetro crítico é a temperatura na linha de ligação, não apenas o ponto de ajuste do aquecedor. A resistência térmica dos substratos significa que a temperatura do filme está aquém da temperatura da placa. Um termopar incorporado em um teste de laminação é a maneira mais confiável de calibrar a janela de processamento real.
Para peças cortadas, solas de sapatos ou entretelas de roupas, o filme é pré-cortado no formato e ativado em uma prensa aquecida. A prensa fornece alta pressão - até 3 a 5 bar (0,3 a 0,5 MPa) —que força o filme fundido a entrar em contato íntimo com o substrato. Este método é o padrão para biqueiras e contrafortes de calçados, onde uma inserção de filme de poliamida ou EVA pré-cortada é colocada entre o material superior e o componente de reforço e fundida em um único ciclo de prensagem com duração de 15 a 45 segundos.
Em agasalhos técnicos e roupas de proteção médica, os filmes hot melt são cortados em fitas estreitas e aplicados sobre as costuras por uma máquina seladora de fita com ar quente. A máquina direciona um jato de ar aquecido para a fita e o tecido simultaneamente, derretendo o filme imediatamente antes que um rolo de pressão o coloque na costura. O TPU é o produto químico dominante para esta aplicação porque a costura selada resultante deve sobreviver pelo menos 40 ciclos de lavagem a 60°C sem vazar, mantendo a flexibilidade para esticar com o tecido.
A ligação ao substrato se forma através de uma combinação de intertravamento mecânico e adesão específica – interações polares, ligações de hidrogênio ou, em algumas formulações reativas, ligações covalentes. A regra geral é que o filme hot melt deve ter uma energia superficial inferior à energia superficial do substrato no momento da ligação. Filmes de poliolefinas, com sua energia superficial intrinsecamente baixa de aproximadamente 30 dinas/cm , aderem mal a qualquer coisa, a menos que o substrato seja pré-tratado por descarga corona, plasma ou tratamento por chama para aumentar sua energia superficial acima de 38 dinas/cm.
Os filmes de TPU e EVA são mais tolerantes devido aos seus grupos polares de acetato e uretano, que formam ligações de hidrogênio com grupos hidroxila e carbonila em substratos como couro, algodão e tecidos revestidos de poliuretano. No entanto, a contaminação é inimiga de todas as ligações hot melt. Até mesmo a oleosidade das impressões digitais pode criar uma camada limite fraca que causa uma adesão aparente que falha sob carga. Uma limpeza com álcool isopropílico e um pano limpo e sem fiapos imediatamente antes da laminação é a preparação mínima da superfície para qualquer ligação crítica.
Os filmes adesivos hot melt são quimicamente estáveis no armazenamento em comparação com os adesivos reativos líquidos, mas não são imunes ao envelhecimento. Os principais mecanismos de degradação são a oxidação da estrutura do polímero – particularmente em graus de EVA insaturados – e a absorção de umidade, especialmente por TPU e poliamida. Os filmes de TPU, em particular, são higroscópicos: absorvem a umidade atmosférica que, quando o filme é aquecido acima de 100°C, vaporiza e cria bolhas, vazios e uma linha de ligação fraca e espumosa. O filme TPU fechado e embalado com barreira à umidade tem uma vida útil de normalmente 12 meses a partir da data de fabricação . Depois de aberto, o filme deve ser usado dentro de 24 a 48 horas, a menos que seja armazenado em um armário seco com ponto de orvalho abaixo de -30°C.
Os filmes de poliolefina são os mais estáveis em armazenamento, resistindo tanto à oxidação quanto à absorção de umidade. Os filmes de poliamida resistem bem à oxidação, mas absorvem a umidade de forma ainda mais agressiva do que o TPU. Um filme de poliamida exposto à umidade ambiente por um dia pode conter água suficiente para espumar visivelmente durante a ativação. Pré-secagem do rolo de filme em secador dessecante a 60°C por 4 a 6 horas antes do processamento é um procedimento padrão em aplicações de alta confiabilidade, como colagem de interiores automotivos, onde uma falha na costura é uma reivindicação de garantia.
A validação de uma ligação de filme hot melt requer mais do que um teste de descolamento subjetivo. Os testes a seguir fornecem dados quantitativos que podem ser rastreados estatisticamente na produção.
A indústria de filmes adesivos hot melt está respondendo à pressão regulatória sobre plásticos descartáveis e resíduos de aterros sanitários com diversas mudanças tecnológicas. Filmes de EVA de base biológica, onde o componente de etileno é derivado do etanol de cana-de-açúcar em vez do petróleo, estão agora disponíveis comercialmente com propriedades essencialmente idênticas às qualidades petroquímicas. Mais significativamente, o desenvolvimento de filmes adesivos laváveis e destacáveis está ganhando força na reciclagem têxtil. Estas películas aderem fortemente ao longo da vida útil da peça de roupa, mas são formuladas para perder aderência quando expostas a uma condição desencadeadora específica – um pH específico, um pico de temperatura acima das temperaturas normais de lavagem ou um banho químico – permitindo que as camadas coladas sejam separadas para reciclagem. O Plano de Acção para a Economia Circular da União Europeia é um dos principais impulsionadores desta investigação, uma vez que os laminados têxteis multimateriais colados não são actualmente recicláveis e destinam-se a aterros ou incineração.
Material de etiqueta a laser resistente ao calor: substratos, desempenho e guia de seleção
Etiquetas de papel sintético para alimentos congelados: impressão flexográfica e jato de tinta UV
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
